


Commentaires

Auteur : FTM
Date: Sep 02, 2026
Pièces coulées en sable : processus, matériaux, tolérances et considérations d'achat
Demandez à trois fonderies de proposer le même corps de vanne de 30 kg et vous recevrez souvent trois prix différents, trois promesses de tolérance différentes et trois hypothèses différentes concernant la surépaisseur d'usinage. Ce n’est pas de la négligence ; cela se produit parce que le « moulage au sable » recouvre plusieurs systèmes de moulage aux capacités très différentes. La réponse courte pour les acheteurs est la suivante : les pièces moulées en sable constituent généralement le moyen le plus rentable d'obtenir des composants métalliques sains, de taille moyenne à grande, dans des volumes faibles à moyens, à condition que le système de moulage, le degré de tolérance et le plan d'inspection soient adaptés à la pièce dès le départ.
L’économie explique pourquoi. Un moule en sable coûte une fraction du prix d'une matrice métallique, le processus accepte presque tous les alliages coulables et le plafond de taille pratique est mesuré en tonnes plutôt qu'en kilogrammes. Les compromis sont des tolérances de coulée plus souples et une surface plus rugueuse, tous deux gérés par des surépaisseurs d'usinage et des spécifications claires.
Qu'est-ce qui compte comme pièce coulée en sable ?
Une pièce moulée en sable est tout composant métallique façonné en versant du métal en fusion dans un moule constitué de sable compacté et lié formé autour d'un motif réutilisable. Les noyaux, qui sont des formes de sable placées à l'intérieur de la cavité, créent des passages et des creux internes, et c'est pourquoi le processus gère bien la complexité : corps de vannes avec chemins d'écoulement, carters de moteur avec chambres de refroidissement, raccords de tuyauterie avec alésages internes et carters de boîte de vitesses avec parois nervurées.
Le choix d'alliages est large : fonte grise et ductile, aciers au carbone et faiblement alliés, acier inoxydable, aluminium et alliages de cuivre tels que le laiton et le bronze. Les composants finis varient de quelques centaines de grammes à plusieurs tonnes. Deux caractéristiques définissent le produit brut de coulée. La précision dimensionnelle se situe généralement dans les niveaux de tolérance de moulage ISO 8062 CT9 à CT13, en fonction du système de moulage et de la taille de la pièce, et la surface porte la texture du sable de moulage. Les faces d'étanchéité, les alésages et les faces de bride nécessitent donc une surépaisseur d'usinage conçue au stade du dessin et finie par découpe.
Comment le processus façonne la pièce et son coût
La séquence est facile à suivre : créez un motif, formez les moitiés du moule autour, placez les noyaux, assemblez le moule, versez, refroidissez, secouez, puis coupez les portes et les contremarches et nettoyez le moulage. Ce qui compte commercialement, c'est là où la qualité et le coût sont réellement décidés. La qualité du motif et la conception des lignes de séparation constituent la base de la précision dimensionnelle. Le déclenchement et la montée déterminent si le métal se solidifie solidement ou conserve la porosité de retrait. La vitesse de refroidissement influence la structure des grains et, dans les pièces moulées en acier, la nécessité ou non d'un traitement thermique. Chaque noyau supplémentaire, tolérance renforcée ou face usinée ajoute des coûts quelque part le long de la chaîne, c'est pourquoi les dessins examinés par un ingénieur de fonderie reviennent souvent moins chers, pas plus chers.
Pour une présentation détaillée de la création de motifs, du moulage, du coulage et du découpage, consultez cette explication étape par étape de comment fonctionne le moulage au sable et quelles pièces il produit .
Systèmes de moulage : pourquoi le moulage au sable n'est pas un processus unique
Lorsqu'un fournisseur propose des pièces moulées en sable, le prix et la précision réalisable dépendent fortement du système de moulage derrière le numéro. Le sable vert, lié à l'argile et à l'eau, est le cheval de bataille de l'industrie : rapide, réutilisable et moins cher par moule, qui convient à des pièces plus simples en plus grandes quantités. Le silicate de sodium, souvent appelé sable de verre soluble, durcit dans un moule dur et dimensionnellement stable et est largement utilisé pour les pièces moulées en acier. Le furane et d'autres sables de résine sans cuisson durcissent chimiquement à température ambiante, conservent bien leur forme et améliorent la finition des pièces moulées plus grandes et plus complexes. Le sable de parement lié au sol de silice affine davantage la surface du moule et réduit le stock restant pour l'usinage.
Une règle pratique s’ensuit : plus la géométrie ou la tolérance sont exigeantes, plus le système de moulage compte. Une fonderie qui exploite plusieurs systèmes peut adapter la méthode à la pièce au lieu de forcer chaque travail sur une seule ligne, et cette flexibilité mérite d'être posée avant de comparer les devis.
| Système de moulage | Tolérance typique (ISO 8062) | Surface type telle que coulée | Idéal pour |
|---|---|---|---|
| Sable vert (lié à l'argile) | Moulage manuel CT11-CT13 ; Moulage machine CT9-CT11 | Environ Ra 12,5-25 microns | Des pièces plus simples dans des volumes plus élevés au coût de moulage le plus bas |
| Sable de silicate de sodium (verre soluble) | CT10-CT12 | Environ Ra 12,5-25 microns | Pièces moulées en acier et pièces plus grandes nécessitant des moules fermes et stables |
| Sable de furane et de résine sans cuisson | CT9-CT11 | Environ Ra 6,3-12,5 microns | Moulages plus grands ou plus complexes en lots petits à moyens |
| Sable de parement lié au sol de silice | CT8-CT10 | Environ Ra 6,3-12,5 microns, finer texture | Pièces où la finition et les surépaisseurs d'usinage doivent être serrées |
Où les pièces de moulage au sable gagnent leur vie
Composants de vannes et de contrôle des fluides
Les équipements sous pression sont un choix naturel. Les pièces de vannes moulées au sable en acier allié, telles que les corps, les chapeaux et les fermetures, quittent le moule avec un stock généreux et sont finies par usinage CNC sur les faces d'étanchéité et les faces de bride, là où la rétention de pression et le contrôle des fuites sont les plus importants. Le casting porte la charge ; l'usinage offre la précision.
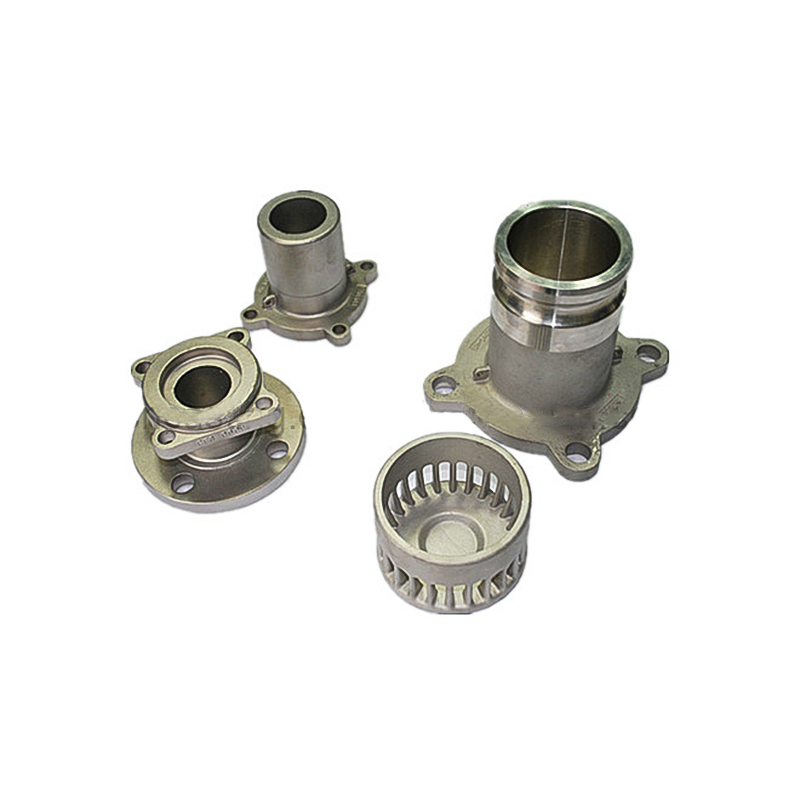 Pièces de valve de moulage au sable en acier allié Corps de vanne, chapeaux et fermetures moulés au sable avec faces d'étanchéité et de bride usinées CNC, combinant la résistance du moulage avec la précision d'usinage requise pour la rétention de pression et le contrôle des fuites. Voir le produit →
Machines générales et transmission de puissance
Les cylindres moulés au sable, les pièces de moteur, les chapeaux de palier, les arbres à bride et les carters de boîte de vitesses profitent de la liberté du processus en termes d'épaisseur de paroi et de taille globale, tandis que l'usinage amène les alésages et les faces dans les tolérances. C'est également là que l'usinage et le revêtement en interne s'avèrent payants, car la manipulation entre fournisseurs distincts est souvent une perte de tolérance et de délai de livraison.
 Usinage du cylindre de moulage au sable Les vérins hydrauliques moulés au sable et finis par usinage en interne mettent les alésages et les faces dans les tolérances, offrant une flexibilité en termes d'épaisseur et de taille de paroi pour les applications de moteurs, de boîtes de vitesses et d'équipements lourds. Voir le produit →
Quincaillerie marine, de construction et agricole
Les pièces moulées en acier au sable pour la quincaillerie marine, les pièces de raccordement de tuyaux, les composants de motos et les pièces de machines agricoles complètent la liste : des applications qui nécessitent de la ténacité, des revêtements protecteurs et des propriétés mécaniques fiables plus qu'une finition cosmétique. Pour les équipements lourds, la même logique s’étend aux pièces d’usure et aux composants de montage.
 Moulage au sable en acier pour le matériel marin Moulage au sable en acier robuste pour la quincaillerie marine et les pièces de raccordement de tuyaux, adapté aux applications nécessitant des revêtements protecteurs et des propriétés mécaniques fiables plutôt qu'une finition cosmétique. Voir le produit →
En règle générale, si la pièce est ferreuse, pèse plus de quelques kilogrammes ou est nécessaire dans des volumes qui ne justifient pas un outillage dur, le moulage au sable mérite le premier devis.
Comment le moulage en sable se compare au moulage sous pression et au moulage de précision
Conclusion d'abord : choisissez le moulage au sable pour la taille, les alliages ferreux et les volumes faibles à moyens ; choisissez le moulage sous pression pour les pièces non ferreuses à parois minces en grands volumes ; et choisissez le moulage de précision lorsque des tolérances serrées et des détails fins justifient un prix à la pièce plus élevé. Aucune des trois n’est universellement meilleure, car elles résolvent des problèmes différents.
Le moulage sous pression utilise une matrice permanente en acier, l'outillage est donc coûteux, mais le coût par pièce diminue fortement en fonction du volume ; elle est largement limitée aux alliages d'aluminium, de zinc et de cuivre et aux tailles de pièces adaptées à la machine. Le moulage de précision produit des composants de forme proche de la forme nette avec des détails fins, mais le processus de cire et de céramique coûte plus cher par pièce. Le moulage au sable se situe à l'opposé : un investissement minimal en outillage, une sélection d'alliages presque illimitée et une gamme de tailles généreuse, avec une précision de coulée plus lâche que l'usinage récupère sur les faces fonctionnelles. De nombreux programmes d'approvisionnement utilisent les trois côte à côte, attribuant des moulages en sable aux cadres, boîtiers et corps de vannes, des moulages de précision à des composants complexes plus petits et des moulages sous pression à du matériel en aluminium à grand volume.
Que confirmer avant de signer une commande de moulage en sable
La différence entre une commande fluide et une commande problématique apparaît généralement dans les spécifications plutôt que dans le métal. Avant de vous engager auprès d’un fournisseur, précisez les éléments suivants :
- Degré de tolérance et surépaisseur d'usinage. Nommez la norme, telle que ISO 8062, et le niveau de tolérance sur le dessin, et marquez les faces qui sont usinées, afin que les devis soient véritablement comparables.
- Système de moulage et liant. Demandez si le devis suppose du sable vert, du silicate de sodium, de la résine ou du sable de sol de silice ; le choix change à la fois le prix et la finition réalisable.
- Vérification matérielle. Spécifiez la norme d'alliage, exigez une barre d'essai mécanique pour chaque chaleur et demandez un rapport sur la composition chimique.
- Portée du contrôle. Convenez d’un contrôle dimensionnel et de critères visuels, ainsi que d’essais par particules magnétiques ou par ultrasons pour les zones retenant la pression ou critiques pour la sécurité.
- Portée post-casting. Indiquez qui effectue le traitement thermique, l'usinage, le revêtement et la peinture, et quels documents, tels que les rapports dimensionnels et les certificats de matériaux, sont expédiés avec les marchandises.
- Approbation du premier article. Un échantillon approuvé par rapport au dessin évite la plupart des litiges plus tard dans le lot.
Travailler avec un fournisseur de moulage au sable personnalisé
Le moulage au sable récompense les fournisseurs qui le traitent comme un processus à concevoir plutôt que simplement coulé, et les signes sont faciles à repérer : le fournisseur s'enquiert de la charge de travail et de l'environnement de service de la pièce, propose un système de moulage au lieu d'attendre qu'un tel système soit nommé, et cite l'usinage et le revêtement dans le cadre du même plan. Depuis 2003, Ningbo Hansheng Machinery Parts Co., Ltd., opérant également sous le nom de Pièces de machines Cie., Ltd de Ningbo Yifei. , a fourni des pièces moulées et des pièces forgées sur mesure à partir d'une usine de 5 000 mètres carrés à Ningbo, en Chine, travaillant sous un système d'assurance qualité ISO 9001, avec l'usinage, le traitement thermique et le revêtement de surface gérés en interne et la plupart des produits exportés vers l'Europe et l'Amérique du Nord.
Si vous achetez des pièces moulées en sable, le point de départ le plus efficace est un dessin avec les tolérances, les quantités et les détails d'application clairement indiqués. Un fournisseur compétent vous répondra avec un système de moulage recommandé, un plan d'usinage et un devis que vous pourrez comparer ligne par ligne, et c'est dans cette comparaison que se trouvent les véritables économies.
Affichage du roulement sélectionné


Coordonnées
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Liens produits
Liens produits
- Pièces de moulage de machines agricoles
- Pièces de moulage automatique
- Pièces de moulage sous pression en laiton
- Dent et accessoire de godet de coulée
- Pièces de moulage de conteneurs
- Pièces de moulage de précision
- Pièces de moulage de machines
- Pièces de moulage de machines minières
- Pièces moulées pour chemins de fer et trains
- Pièces de moulage au sable
- Pièces d'emboutissage et de forgeage
- Pièces de moulage de vannes
Contactez-nous

